Glocal
Pensar global accion local
Publicacion de: Totes les autor
Humidificación adiabática o de vapor en instalaciones de pintura – GEINSA
Uno de los factores fundamentales para garantizar la calidad de acabado en el tratamiento de superficies es el control de humedad relativa.
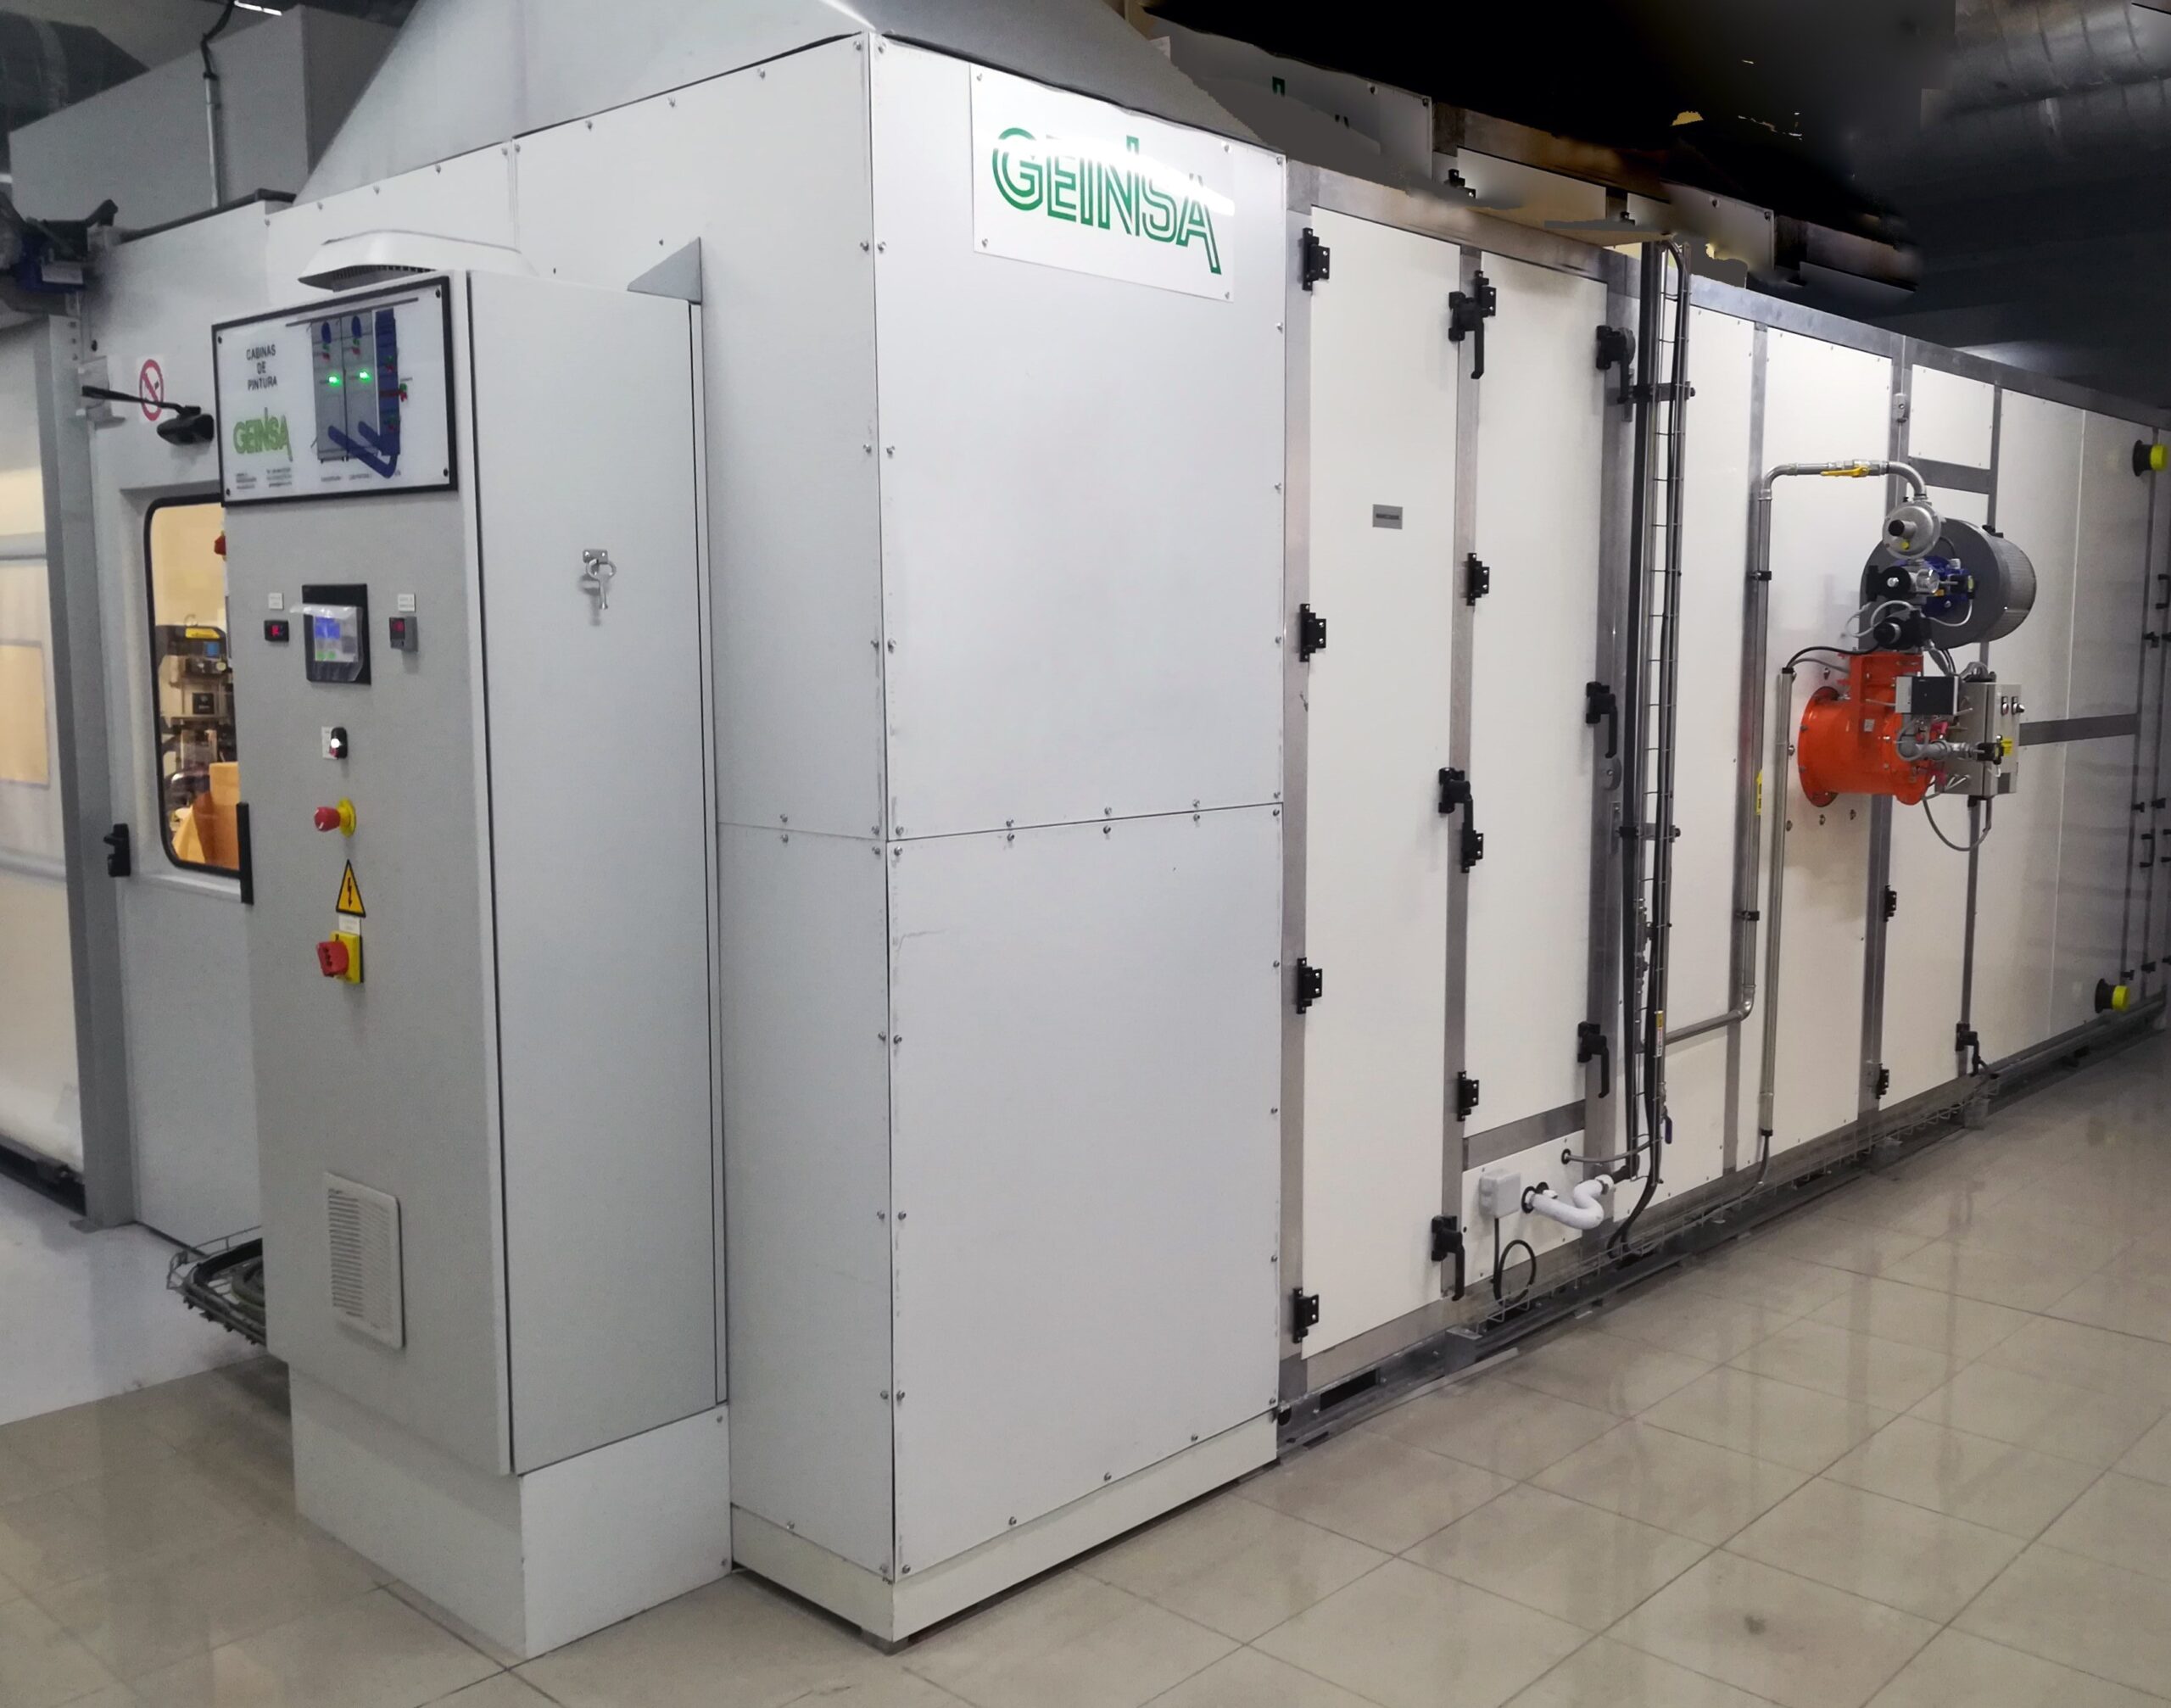
Humidificación adiabática o de vapor en instalaciones de pintura – GEINSA
Uno de los factores fundamentales para garantizar la calidad de acabado en el tratamiento de superficies es el control de humedad relativa.
El sistema de humidificación evaporativa posibilita la aplicación de pinturas en condiciones óptimas de humedad relativa (60-70%). Esta exigencia es requerida sólo en sectores muy específicos como el aeronáutico, pintado de plásticos, o en aquéllos donde prima la calidad de acabado.
Se pueden considerar dos sistemas de humectación: paneles evaporativos también denominados adiabáticos o humidificador autónomo de vapor.
En el caso de los paneles evaporativos, el aire atraviesa el casete y al evaporar el agua contenida en su interior, se produce una ligera disminución de la temperatura y un aumento contenido de vapor de agua. Una de sus principales ventajas es su bajo consumo eléctrico.
Mediante el humidificador de vapor se obtiene un rápido aporte de humedad exento de minerales. El sistema evaporativo utiliza agua de red recirculada a través de la bandeja, siendo su detención instantánea en cuanto se detiene el humidificador. La capacidad de producción de este sistema es de 5 a 90 kg / h de vapor. La salida nominal se puede reducir hasta en un 50% a través del software.
Una de sus principales ventajas es su control preciso y fiable con una visualización en la pantalla digital de todas las funciones, volumen de producción, consumo de energía, códigos de fallo, etc. Mediante un microprocesador se regula el llenado y el drenaje adecuado y se ajusta la capacidad de vapor entre 20 y 100%.
Asimismo, desde el punto de vista de mantenimiento, la operativa y el costo es más sencillo y económico en el caso del evaporador de vapor, ya que el sistema adiabático por paneles requiere un vaciado y limpieza del tanque de agua.
En cuanto a las prestaciones, es indudable que el sistema de aporte de vapor ofrece muchas ventajas relativas al control, visualización y programación y un inconveniente, un consumo eléctrico más elevado.
+ más
GEINSA especialista en instalaciones de control por líquidos penetrantes
Fundada en 1967, desarrolla su actividad de ingeniería de superficies con el objetivo de aportar soluciones específicas a la necesidad de cada cliente. Su experiencia está avalada por más de 3000 referencias en más de 30 países.
GEINSA especialista en instalaciones de control por líquidos penetrantes
Fundada en 1967, desarrolla su actividad de ingeniería de superficies con el objetivo de aportar soluciones específicas a la necesidad de cada cliente. Su experiencia está avalada por más de 3000 referencias en más de 30 países.
Como fabricante de instalaciones de tratamiento de superficies, ha suministrado equipamiento a muchas empresas del sector aeronáutico como Grupo Lauak, Aciturri Aeroengines, Tekniaero, ITP, Aernnova, Metraltec, Innomat, CESA Grupo Héroux-Devtek, Alestis Aerospace, etc
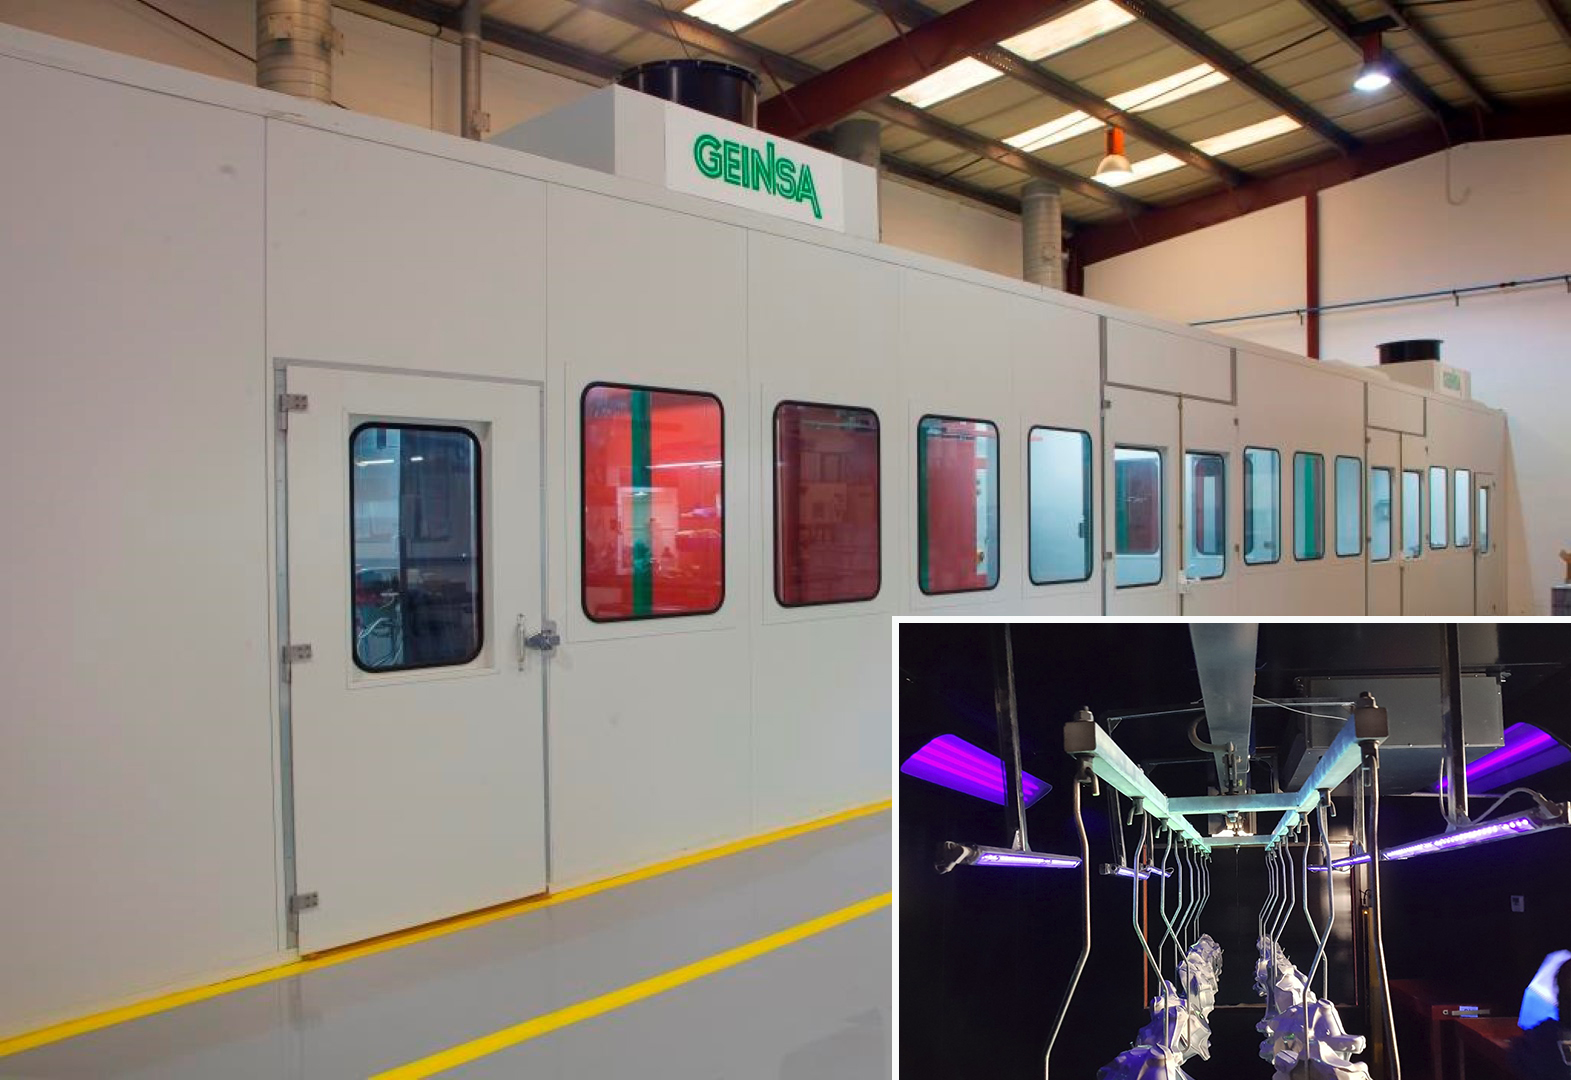
La aplicación de líquidos penetrantes se utiliza para el control de calidad de determinados procesos de fabricación y es particularmente utilizado en este sector. Este tipo de instalaciones manuales o automatizadas, incluyen cabinas para aplicación de líquidos penetrantes, cabinas de aplicación de polvo revelador, recintos de inspección con UV o luz blanca.
El control de cada fase de los procesos, desde el diseño hasta la fabricación, se traduce en garantía de calidad.
Foto1: Inspección de pieza con U.V. en las instalaciones de Metraltec.
+ más
GEINSA – Calidad de filtración en instalaciones de pintura
La filtración en una instalación de pintura es una parte fundamental y de ella depende en gran medida, la calidad de acabado final que se obtenga.
GEINSA – Calidad de filtración en instalaciones de pintura
La filtración en una instalación de pintura es una parte fundamental y de ella depende en gran medida, la calidad de acabado final que se obtenga.
En una cabina existen diferentes fases de filtrado de aire, que dependen de la complejidad de la instalación, de la calidad deseada de aire final y del tipo de pintura y pieza a pintar. En la impulsión, para conseguir que la calidad de aire de entrada sea óptima, se prevén diferentes etapas de filtrado previas y posteriores a la ventilación. En la extracción de aire, uno de los puntos más críticos en la instalación, se dispondrán de tantas etapas de filtros como sea conveniente y dependerá de la calidad final de filtrado que sea necesaria.
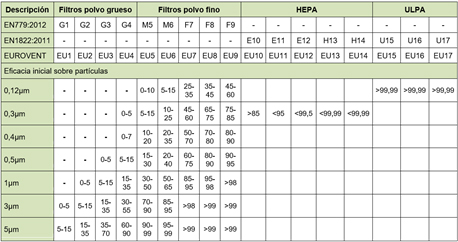
Existen diferentes clasificaciones de filtros, dependiendo de la normativa de referencia. La clasificación más completa es la que hace EUROVENT (Comité Europeo de Fabricantes de Equipos), quien categoriza los filtros con una numeración desde el EU1 hasta el EU17, de menos a mayor en calidad de filtrado final.
La eficacia de los filtros depende obviamente de la granulometría de las partículas a filtrar, por ello y partiendo de que una partícula de pintura tiene un micraje medio aproximado de 1µm con una filtración EU4 en la extracción, obtendríamos una eficacia de filtrado medio del 25% y aumentando la calidad de filtrado hasta un EU9 la eficacia aumentaría hasta casi un 99%.
La pérdida de carga de los filtros instalados es proporcional a la calidad de filtrado y al número de etapas de filtros instalados, por lo que hay que tener en consideración estos cálculos para poder dimensionar las potencias y caudales de los extractores.
Tabla: Clasificación de calidad de filtros
+ más
Calidad en recubrimiento de pintura líquida y polvo – GEINSA
Los tratamientos de superficies son una parte muy importante o incluso esencial en el sector industrial y por tanto, la calidad en recubrimientos de pintura es un aspecto fundamental.
Calidad en recubrimiento de pintura líquida y polvo – GEINSA
Los tratamientos de superficies son una parte muy importante o incluso esencial en el sector industrial y por tanto, la calidad en recubrimientos de pintura es un aspecto fundamental.
A la hora de definir una línea de tratamiento superficial para un material en concreto y con un tipo de pintura, es necesario conocer la calidad de acabado que se requiere, sea por exigencia del cliente o por necesidades del mercado.
En el mundo del aluminio para arquitectura, los sellos de calidad están claramente definidos. El de mayor presencia es el QUALICOAT, pero también hay que tener en cuenta el sello alemán GSB International o el francés QualiLaquage.
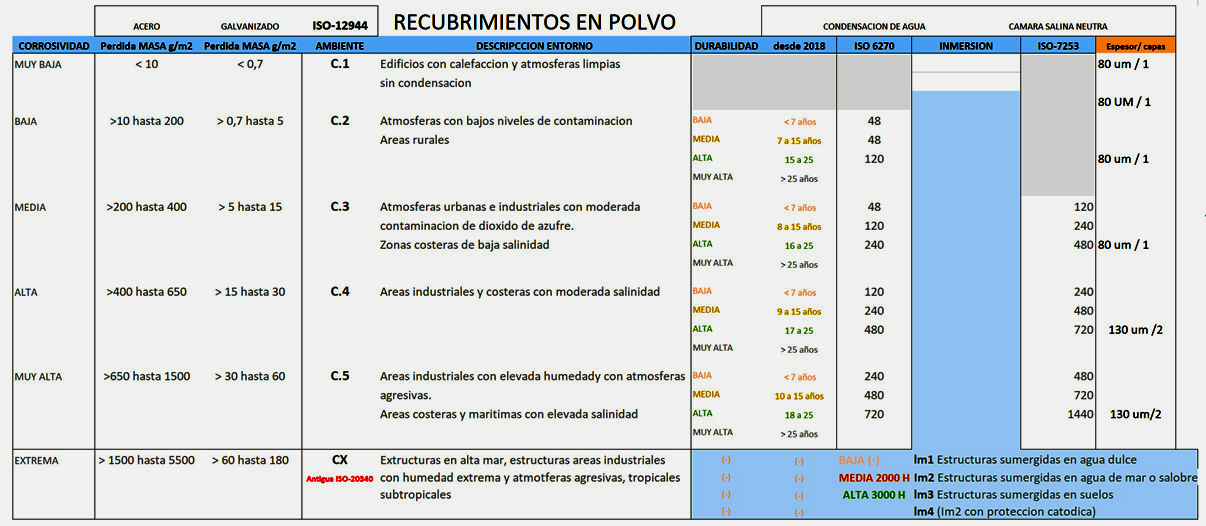
En el ámbito industrial y para el acero, también hay que reseñar el sello GSB International y el Qualisteelcoat. Pero como es sabido, la norma UNE-EN-ISO 12944 es referente en lo que concierne a la protección frente a la corrosión. Esta norma se ha actualizado en el 2018 y contempla todas las necesidades actuales y proporciona los requisitos para la selección de sistemas de recubrimientos en diferentes entornos y grados de preparación de superficies, así como la durabilidad esperada.
Otra normativa que se debe de tener en cuenta es la norma ISO 20340 creada a partir de la norma M-501 de los estándares noruegos que recoge los procedimientos y requisitos para la preparación de la superficie y aplicación de revestimientos protectores para elementos en contacto con el mar, como es el caso de las torres eólicas Offshore.
La norma UNE-EN-ISO 12944 ya integra la ISO 20340, incluyendo la sistemática para realización de pruebas en cámara niebla salina con ciclos combinados, así como el ambiente o clase de corrosividad CX, específico para estructuras en alta mar.
+ más
GEINSA suministra una línea de pintura para el fabricante francés del sector aeronáutico, LAUAK
El grupo Lauak ha depositado su confianza en GEINSA para el diseño y montaje de otra línea de tratamiento de superficies y secado en Lauak Industrie (Hasparren).
Lauak es uno de los principales subcontratistas de fabricación de piezas primarias, subconjuntos y conjuntos para la industria aeronáutica. Ha acelerado su desarrollo gracias a una política de inversión continúa y a operaciones de crecimiento externo.
El grupo Lauak ha depositado su confianza en GEINSA para el diseño y montaje de otra línea de tratamiento de superficies y secado en Lauak Industrie (Hasparren).
Se trata del quinto equipamiento que GEINSA suministra a dicha empresa. La instalación se compone de un túnel de tratamiento de superficies de 4 etapas, un horno de secado de humedad, un horno de polimerizado de pintura y un transportador aéreo. La línea se gobierna desde un armario eléctrico con autómata y pantalla táctil. El equipamiento se completa con la integración de una cabina de pintura en polvo.
Los diferentes baños activos que constituyen las etapas del túnel de tratamiento garantizan una óptima preparación de las piezas. Una vez finalizado el proceso de preparación de superficie, la pieza entra en el horno de secado de humedad y estará preparada para la aplicación de pintura en polvo. Las piezas pasan posteriormente al horno de polimerizado a 200ºC que permite un acabado uniforme y con las características adecuadas para una mejor resistencia a la corrosión.
La instalación integra un sistema de comunicación en tiempo real entre los diferentes elementos de control. La teleasistencia permite un servicio de asistencia en el menor plazo y facilita las consultas y las posibles mejoras, además de optimizar el mantenimiento predictivo de la línea.
+ más
A GEINSA fornece a maior instalação de cataforese da Europa para a sede da LECITRAILER em Saragoça.
Podemos afirmar que a nova instalação permitiu à LECITRAILER aumentar a produtividade, alcançar um acabamento de alto desempenho, melhorar o controle do consumo de energia e otimizar a manutenção preditiva, superando as expectativas iniciais durante a fase de desenvolvimento do projeto.
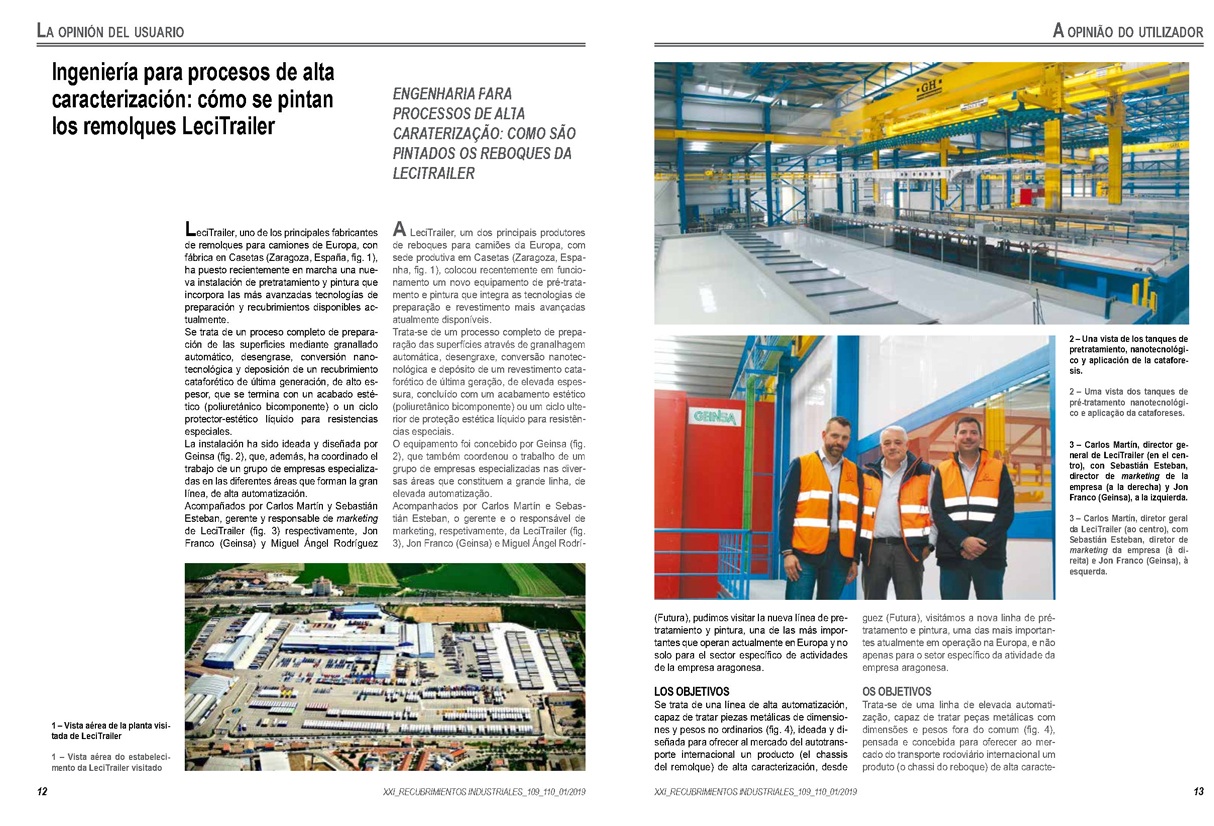
A LeciTrailer iniciou suas operações no setor de fabricação de semirreboques em 1990 e, desde então, tornou-se líder incontestável no mercado espanhol e uma marca de referência no mercado europeu. Com uma participação de mercado superior a 22%, a LeciTrailer tem uma produção anual de mais de 6.600 veículos, dos quais 54% são destinados à exportação.
A LeciTrailer sempre se comprometeu com a qualidade e a melhoria contínua. Em linha com esse compromisso e com o objetivo de aumentar sua capacidade produtiva, a empresa conta com a GEINSA desde sua fundação para a instalação de cabines de pintura em suas fábricas em Zaragoza, Valência, Madri, Sevilha, Barcelona e Lyon. No entanto, seu maior investimento foi, sem dúvida, a construção da maior instalação de cataforese da Europa em sua sede em Zaragoza. A GEINSA projetou, fabricou e instalou essa complexa linha de cataforese automatizada.
O sucesso da instalação deve-se ao excelente trabalho de engenharia da GEINSA e à estreita comunicação entre todas as empresas participantes, utilizando recursos tecnológicos avançados. O resultado é evidente na qualidade da peça finalizada e na capacidade de produção.
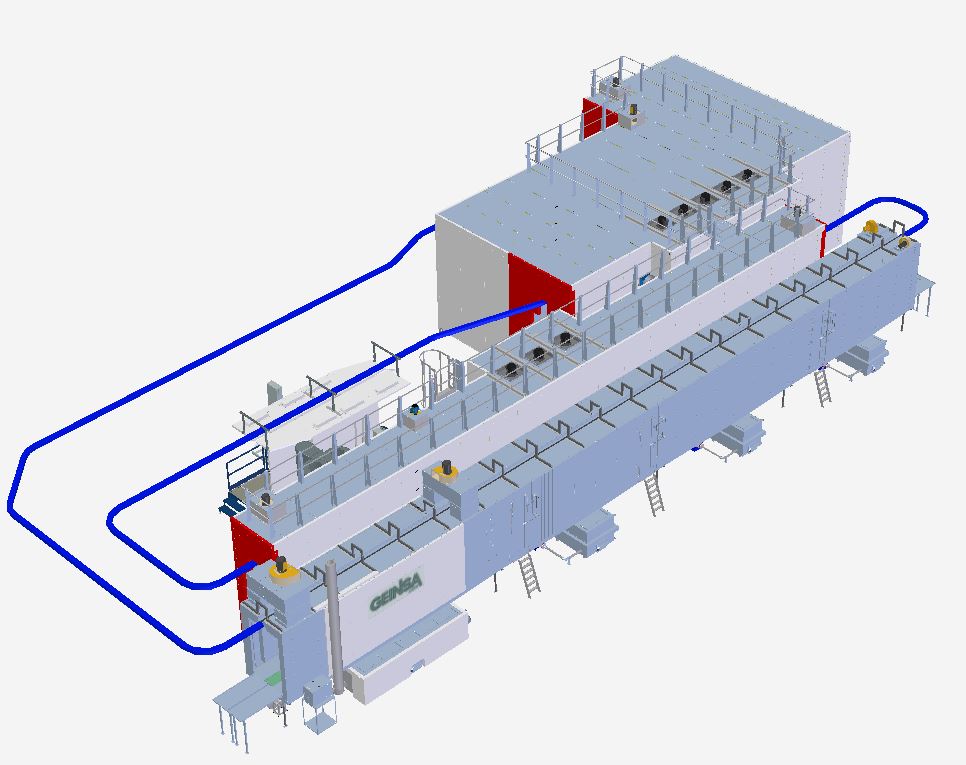
A instalação de tratamento nanotecnológico e pintura KTL, projetada e instalada pela GEINSA, consiste em:
– Máquina de jateamento, virador manual e soprador.
– Área de tratamento de superfície e pintura KTL.
– Área de pré-aquecimento, reticulação e resfriamento.
– Cabine de pintura líquida e estufa de cura.
– Sala administrativa.
Máquina de jateamento e virador: Após a conclusão do processo de soldagem, a peça passa por jateamento para remover resíduos de material de sua superfície. A próxima etapa é fixar a peça a um virador hidráulico para que o material seja liberado por gravidade. Utilizando uma plataforma hidráulica, a peça é suspensa nas estruturas que a suportam na esteira transportadora e preparada para o tratamento de superfície.
Tratamento de superfície com nanotecnologia e pintura KTL: A parte mais importante da instalação consiste em 10 tanques, cada um com mais de 4 metros de altura e 17 metros de comprimento, nos quais as peças são imersas para receber banhos ativos, lavagem e, finalmente, galvanoplastia.
A instalação possui uma sala de caldeiras para geração de água quente.
Cada banho quente é aquecido por trocadores de calor de placas a temperaturas entre 35 e 50 °C.
É utilizada água de baixa condutividade, produzida em uma planta de osmose reversa projetada para condutividades inferiores a 5 μS.
A instalação possui sua própria estação de tratamento físico-químico para reduzir e controlar automaticamente os efluentes.
O primeiro tanque de pré-desengorduramento por aspersão possui um filtro magnético que utiliza um poderoso material à base de terras raras para melhorar a qualidade, a eficiência e o desempenho dos processos de acabamento. Esta unidade totalmente automática e autolimpante remove eficazmente os resíduos férricos, garantindo assim a limpeza do fluido e otimizando o consumo de água em 100% através de um sistema de retenção e limpeza do filtro de correia.
O processo de cataforese é realizado conectando a peça ao polo negativo de um retificador e o polo positivo às células de diálise localizadas ao redor do perímetro interno do tanque. Isso permite a eletrodeposição da tinta sobre a peça. Essa técnica proporciona características únicas que possibilitam o revestimento homogêneo da peça e oferece um acabamento e uma qualidade final que não podem ser obtidos com outros sistemas.
A temperatura do banho de tinta é regulada por um trocador de calor/resfriador de placas. A tinta KTL é lavada em dois tanques de ultrafiltração subsequentes.
Em toda a área de tratamento e pintura, um sistema automatizado de ponte rolante é utilizado para movimentar peças com peso de até 5 toneladas.
Reticulação e Resfriamento: Após a eletrodeposição da tinta, a peça é colocada em um forno de pré-aquecimento e, em seguida, em um forno de reticulação. Devido à grande massa da peça, o pré-aquecimento é necessário para reduzir a diferença de temperatura até a temperatura de reticulação. A etapa seguinte é uma câmara de resfriamento com ventilação forçada de ar externo, reduzindo o tempo de resfriamento e aproveitando o calor emanado da peça para diversos processos.
Cabine de pintura e estufa de cura: Nesta etapa final, a tinta líquida é aplicada e curada em uma estufa. A cabine é equipada com duas plataformas que se movem em três eixos para facilitar o acesso a todas as superfícies da peça.
Sala de controle: A instalação possui uma sala de controle para monitoramento e visualização de todos os elementos por meio de quatro telas, uma delas de 75 polegadas, e oito câmeras de circuito fechado. Isso proporciona uma solução robusta e confiável que permite o monitoramento e gerenciamento simultâneos de grandes volumes de informações. Essa sala de controle possibilita o atendimento em tempo real e facilita consultas e potenciais melhorias.
Com todos os dados da instalação disponíveis online na sala de controle, é possível rastrear cada um dos elementos processados na instalação, bem como manter um registro histórico de todos os parâmetros operacionais da linha. Isso permite consultas globais ou parciais de cada conjunto ou subconjunto dentro da instalação.
Podemos citar algumas características principais desta instalação, tais como:
– Tratamento nanotecnológico que permite a operação em baixas temperaturas nos tanques;
– Sistema de água desmineralizada/osmose de alta capacidade, que atinge uma condutividade muito baixa;
– Aplicação de tinta cataforética solúvel em água;
– Sistema de transporte por guindaste programado e automatizado;
– Forno de pré-aquecimento a baixa temperatura para aquecer a massa das peças, reduzindo assim o tempo de reticulação e resultando em economia de energia;
– Recuperação de calor das peças para outros processos;
– Utilização de gás natural liquefeito (GNL), mais eficiente e sustentável.
Em conclusão, podemos afirmar que a nova instalação permitiu à LECITRAILER aumentar a produtividade, alcançar um acabamento de alto desempenho, melhorar o controle do consumo de energia e otimizar a manutenção preditiva, superando as expectativas iniciais durante a fase de desenvolvimento do projeto.
+ más
GEINSA supplies the largest cataphoresis installation in Europe at LECITRAILER’s headquarters in Zaragoza.
It can be stated that the new installation has allowed LECITRAILER to increase productivity, achieve a high-performance finish, improve energy consumption control and optimize predictive maintenance, exceeding initial expectations during the project development phase.
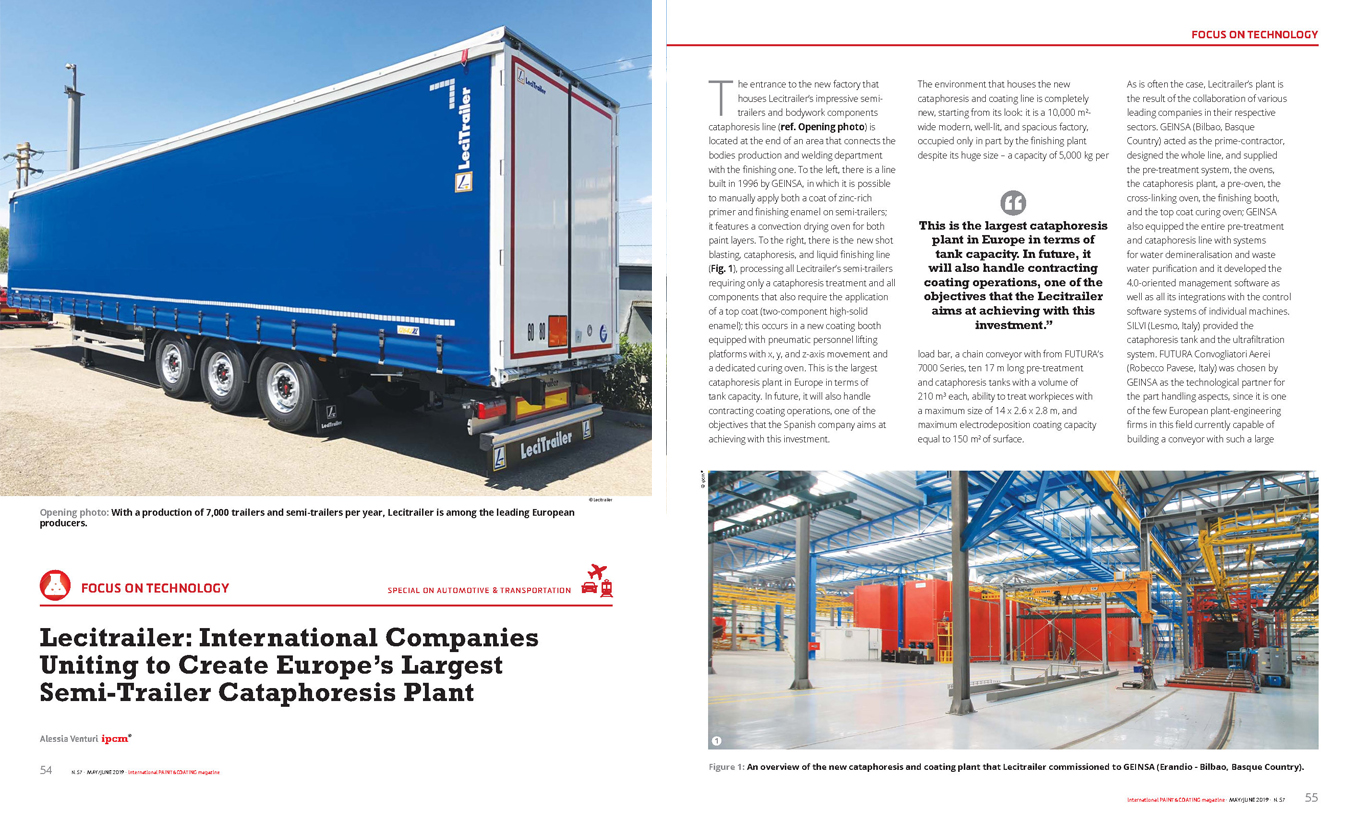
LeciTrailer began its operations in the semi-trailer manufacturing sector in 1990 and has since become the undisputed leader in the Spanish market and a benchmark brand in the European market. With a market share exceeding 22%, LeciTrailer has an annual production of over 6,600 vehicles, 54% of which are exported.
LeciTrailer has always been committed to quality and continuous improvement. In line with this commitment, and with the aim of increasing its production capacity, it has relied on GEINSA since its inception for the installation of paint booths at its plants in Zaragoza, Valencia, Madrid, Seville, Barcelona, and Lyon. However, its largest investment is undoubtedly the construction of the largest cataphoresis installation in Europe at its headquarters in Zaragoza. GEINSA designed, manufactured, and installed this complex and automated cataphoresis line.
The success of the installation is due to GEINSA’s outstanding engineering work and close communication among all participating companies utilizing advanced technological resources. The result is evident in the quality of the finished part and the production capacity.
The nanotechnology treatment and KTL painting facility designed and installed by GEINSA consists of:
– Shot blasting machine, turner, and manual blower.
– Surface treatment and KTL painting area.
– Preheating, crosslinking, and cooling area.
– Liquid paint booth and curing oven.
– Control room.
Shot blasting and tilting: Once the welding process is complete, the part undergoes shot blasting to remove material residue from its surface. The next step is to secure the part to a hydraulic tilting device so that the shot is released by gravity. Using a hydraulic platform, the part is hung on the frames that support the conveyor and prepared for surface treatment.
Surface treatment with nanotechnology and KTL painting: The most important part of the facility consists of 10 tanks, each over 4 meters high and 17 meters long, in which the parts are immersed to receive active baths, washing, and finally, electroplating.
The facility has a boiler room for generating hot water.
Each hot bath is heated by plate heat exchangers at a temperature between 35 and 50ºC.
Low-conductivity water, produced in the reverse osmosis plant designed for conductivities of less than 5 μS, is used.
The facility has its own physical-chemical treatment plant to automatically reduce and control discharges.
The first spray pre-degreasing tank has a magnetic filter that uses a powerful rare-earth-based material to improve the quality, efficiency, and performance of the finishing processes. This fully automatic, self-purging unit effectively removes ferritic residues, ensuring fluid cleanliness and optimizing water consumption by 100% through a belt filter retention and cleaning system.
The cataphoresis process is achieved by connecting the workpiece to the negative pole of a rectifier and the positive pole to the dialysis cells located around the perimeter inside the tank. This allows for the electrodeposition of the paint onto the workpiece. This technique provides unique characteristics that enable homogeneous coating of the workpiece and delivers a finish and final quality that cannot be achieved with other systems.
The paint bath temperature is regulated by a plate heat exchanger/cooler. The KTL paint washing process takes place in two subsequent ultrafiltration tanks.
Throughout the treatment and painting area, an automated overhead crane system is used to move parts weighing up to 5 tons.
Crosslinking and Cooling: After the paint electrodeposition, the part is placed in a preheating oven and then in a crosslinking oven. Due to the part’s large mass, preheating is necessary to reduce the temperature difference before reaching the crosslinking temperature. The next step is a cooling chamber with forced-air ventilation from the outside, reducing cooling time and utilizing the heat emanating from the part for various processes.
Paint Booth and Curing Oven: In this final stage, the liquid paint is applied and cured in an oven. The booth is equipped with two platforms that move on three axes to facilitate access to all surfaces of the part.
Management Room: The facility includes a management room for controlling and viewing all elements via four screens, one of which is 75 inches, and eight closed-circuit cameras. This provides a powerful and reliable solution for simultaneously monitoring and managing large amounts of information. This management room enables real-time service and facilitates consultations and potential improvements.
By having all the installation data available online in the control room, it is possible to trace each of the elements processed in the installation, as well as maintain a historical record of all the line’s operating parameters. This allows for global or partial queries of each assembly or subassembly of the installation.
We can cite some key features of this installation, such as:
– Nanotechnology treatment that allows for low-temperature operation in the tanks,
– A high-capacity demineralized/osmosis water system achieving very low conductivity.
– Application of water-soluble cataphoretic paint,
– Programmed and automated crane transport system.
– Low-temperature preheating oven to heat the mass of the parts and thus reduce cross-linking time, resulting in energy savings.
– Heat recovery from the parts for other processes.
– More efficient and sustainable use of liquefied natural gas.
In conclusion, it can be stated that the new installation has allowed LECITRAILER to increase productivity, achieve a high-performance finish, improve energy consumption control and optimize predictive maintenance, exceeding initial expectations during the project development phase.
+ más
GEINSA fournit la plus grande installation de cataphorèse d’Europe au siège social de LECITRAILER à Saragosse.
La nouvelle installation a permis à LECITRAILER d'accroître sa productivité, d'obtenir une finition de haute performance, d'améliorer le contrôle de la consommation d'énergie et d'optimiser la maintenance prédictive, dépassant ainsi les attentes initiales lors de la phase de développement du projet.
LeciTrailer a débuté ses activités dans le secteur de la fabrication de semi-remorques en 1990 et est depuis devenu le leader incontesté du marché espagnol et une marque de référence sur le marché européen. Avec un quota de marché supérieure à 22 %, LeciTrailer produit annuellement plus de 6 600 véhicules, dont 54 % sont exportés.
LeciTrailer a toujours misé sur la qualité et l’amélioration continue. Dans le cadre de cet engagement, et afin d’accroître sa capacité de production, l’entreprise fait confiance à GEINSA depuis sa création pour l’installation de cabines de peinture dans ses usines de Saragosse, Valence, Madrid, Séville, Barcelone et Lyon. Mais son investissement le plus important reste sans conteste la construction de la plus grande installation de cataphorèse d’Europe sur son site de Saragosse. GEINSA a conçu, fabriqué et assemblé cette ligne de cataphorèse complexe et automatisée.
Le succès de cette installation est dû à l’excellence de l’ingénierie de GEINSA et à l’étroite collaboration entre toutes les entreprises participantes, grâce à l’utilisation de ressources technologiques de pointe. La qualité des pièces finies et la capacité de production en témoignent.
L’installation de traitement nanotechnologique et de peinture KTL, conçue et assemblée par GEINSA, comprend :
– Une grenailleuse, un tourneur manuel et un souffleur.
– Une zone de traitement de surface et de peinture KTL.
– Une zone de préchauffage, de réticulation et de refroidissement.
– Une cabine de peinture liquide et un four de cuisson.
– Une salle de contrôle.
Grenaillage et basculement : Une fois le soudage terminé, la pièce est grenaillée afin d’éliminer les résidus de matière de sa surface. Elle est ensuite fixée à un dispositif de basculement hydraulique pour que la grenaille soit libérée par gravité. À l’aide d’une plateforme hydraulique, la pièce est suspendue aux châssis supportant le convoyeur et préparée pour le traitement de surface.
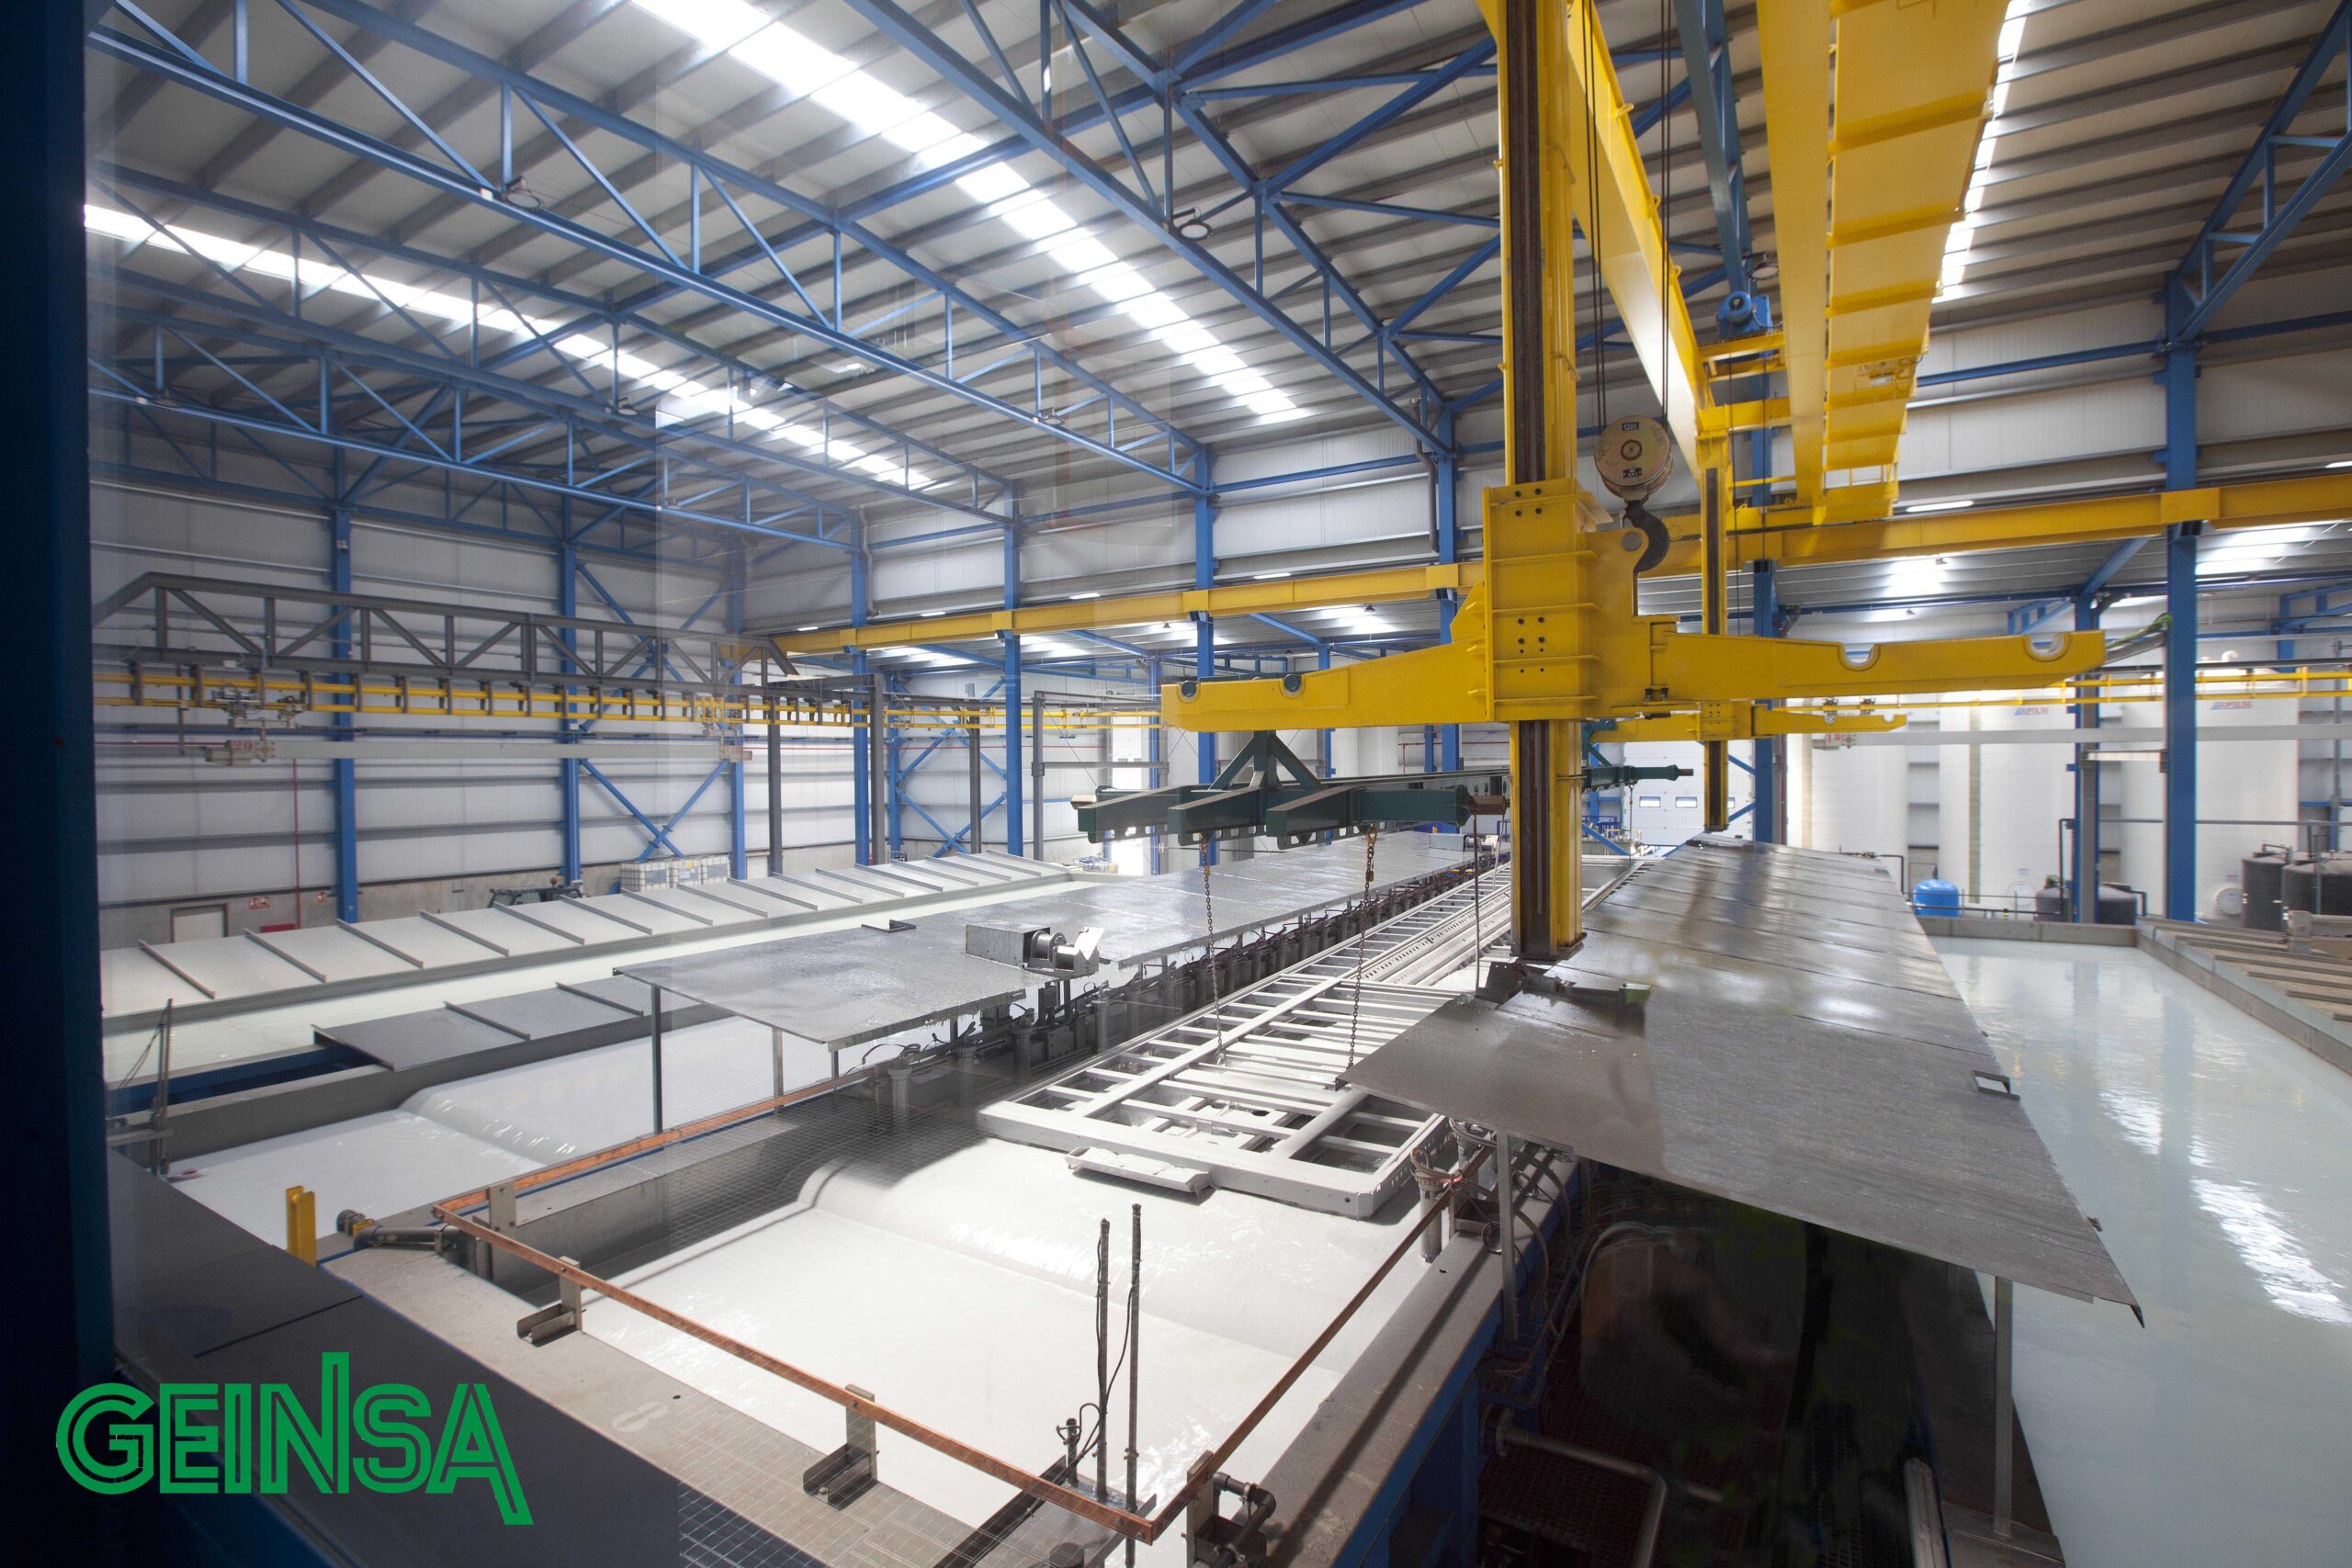
Traitement de surface par nanotechnologie et peinture KTL : L’élément principal de l’installation est constitué de 10 cuves, chacune mesurant plus de 4 mètres de haut et 17 mètres de long, dans lesquelles les pièces sont immergées pour recevoir des bains actifs, un lavage, puis un traitement de galvanoplastie.
L’installation dispose d’une chaufferie pour la production d’eau chaude.
Chaque bain est chauffé par des échangeurs de chaleur à plaques à une température comprise entre 35 et 50 °C.
On utilise de l’eau à faible conductivité, produite par une unité d’osmose inverse conçue pour des conductivités inférieures à 5 µS.
L’installation dispose de sa propre station d’épuration physico-chimique pour réduire et contrôler automatiquement les rejets.
Le premier bac de pré-dégraissage par pulvérisation est équipé d’un filtre magnétique utilisant un matériau performant à base de terres rares pour améliorer la qualité, l’efficacité et les performances des procédés de finition. Cette unité entièrement automatisée et autonettoyante élimine efficacement les résidus ferriques, garantissant la propreté du fluide et optimisant la consommation d’eau de 100 % grâce à un système de filtration et de nettoyage par bande.
Le procédé de cataphorèse est réalisé en connectant la pièce à usiner à la borne négative d’un redresseur et la borne positive aux cellules de dialyse situées sur le pourtour du bac. Ceci permet l’électrodéposition de la peinture sur la pièce. Cette technique offre des caractéristiques uniques permettant un revêtement homogène et une qualité de finition inégalée.
La température du bain de peinture est régulée par un échangeur de chaleur/refroidisseur à plaques. Le lavage de la peinture KTL est effectué dans deux bacs d’ultrafiltration successifs.
Dans toute la zone de traitement et de peinture, un système de pont roulant automatisé permet de déplacer des pièces pesant jusqu’à 5 tonnes.
Réticulation et refroidissement : Après l’électrodéposition de la peinture, la pièce est placée dans un four de préchauffage, puis dans un four de réticulation. Compte tenu de sa masse importante, le préchauffage est nécessaire pour réduire l’écart de température avant d’atteindre la température de réticulation. L’étape suivante consiste en un refroidissement dans une chambre à ventilation forcée extérieure, ce qui réduit le temps de refroidissement et utilise la chaleur dégagée par la pièce pour divers procédés.
Cabine de peinture et four de polymérisation : Lors de cette dernière étape, la peinture liquide est appliquée et polymérisée dans un four. La cabine est équipée de deux plateformes mobiles sur trois axes afin de faciliter l’accès à toutes les surfaces de la pièce.
Salle de gestion : L’installation comprend une salle de gestion permettant de contrôler et de visualiser tous les éléments via quatre écrans, dont un de 75 pouces, et huit caméras de vidéosurveillance. Ce système offre une solution performante et fiable pour la surveillance et la gestion simultanées d’un grand volume d’informations. Cette salle de gestion permet un service en temps réel et facilite les échanges et les pistes d’amélioration.
La disponibilité en ligne de toutes les données d’installation dans la salle de contrôle permet la traçabilité de chaque élément traité au sein de l’installation, ainsi que la conservation d’un historique de tous les paramètres de fonctionnement de la ligne. Ceci permet des requêtes complètes ou partielles sur chaque assemblage ou sous-assemblage de l’installation.
Voici quelques caractéristiques clés de cette installation :
– Traitement nanotechnologique permettant un fonctionnement à basse température dans les cuves ;
– Système d’eau déminéralisée/osmosée à haute capacité garantissant une très faible conductivité ;
– Application d’une peinture cataphorétique hydrosoluble ;
– Système de transport par grue programmé et automatisé ;
– Four de préchauffage à basse température pour chauffer la masse des pièces, réduisant ainsi le temps de réticulation et générant des économies d’énergie ;
– Récupération de la chaleur des pièces pour d’autres procédés ;
– Utilisation plus efficace et durable du gaz naturel liquéfié.
En conclusion, on peut affirmer que la nouvelle installation a permis à LECITRAILER d’accroître sa productivité, d’obtenir une finition de haute performance, d’améliorer le contrôle de la consommation d’énergie et d’optimiser la maintenance prédictive, dépassant ainsi les attentes initiales lors de la phase de développement du projet.
+ más
La Piña: apuesta por la calidad con la pintura en polvo de componentes agrícolas
La línea instalada por La Piña es una línea completamente automática que se compone de túnel de tratamiento de tres etapas que utiliza productos químicos nanotecnológicos y equipada con equipo productor de agua osmotizada, un horno de secado de humedad, cabina automática de aplicación electrostática de pintura en polvo con ciclón recuperador y filtro absoluto de cartuchos y un horno de polimerizado de pintura. El equipamiento se completa con un transportador aéreo de piezas y armario eléctrico con PLC y pantalla táctil.
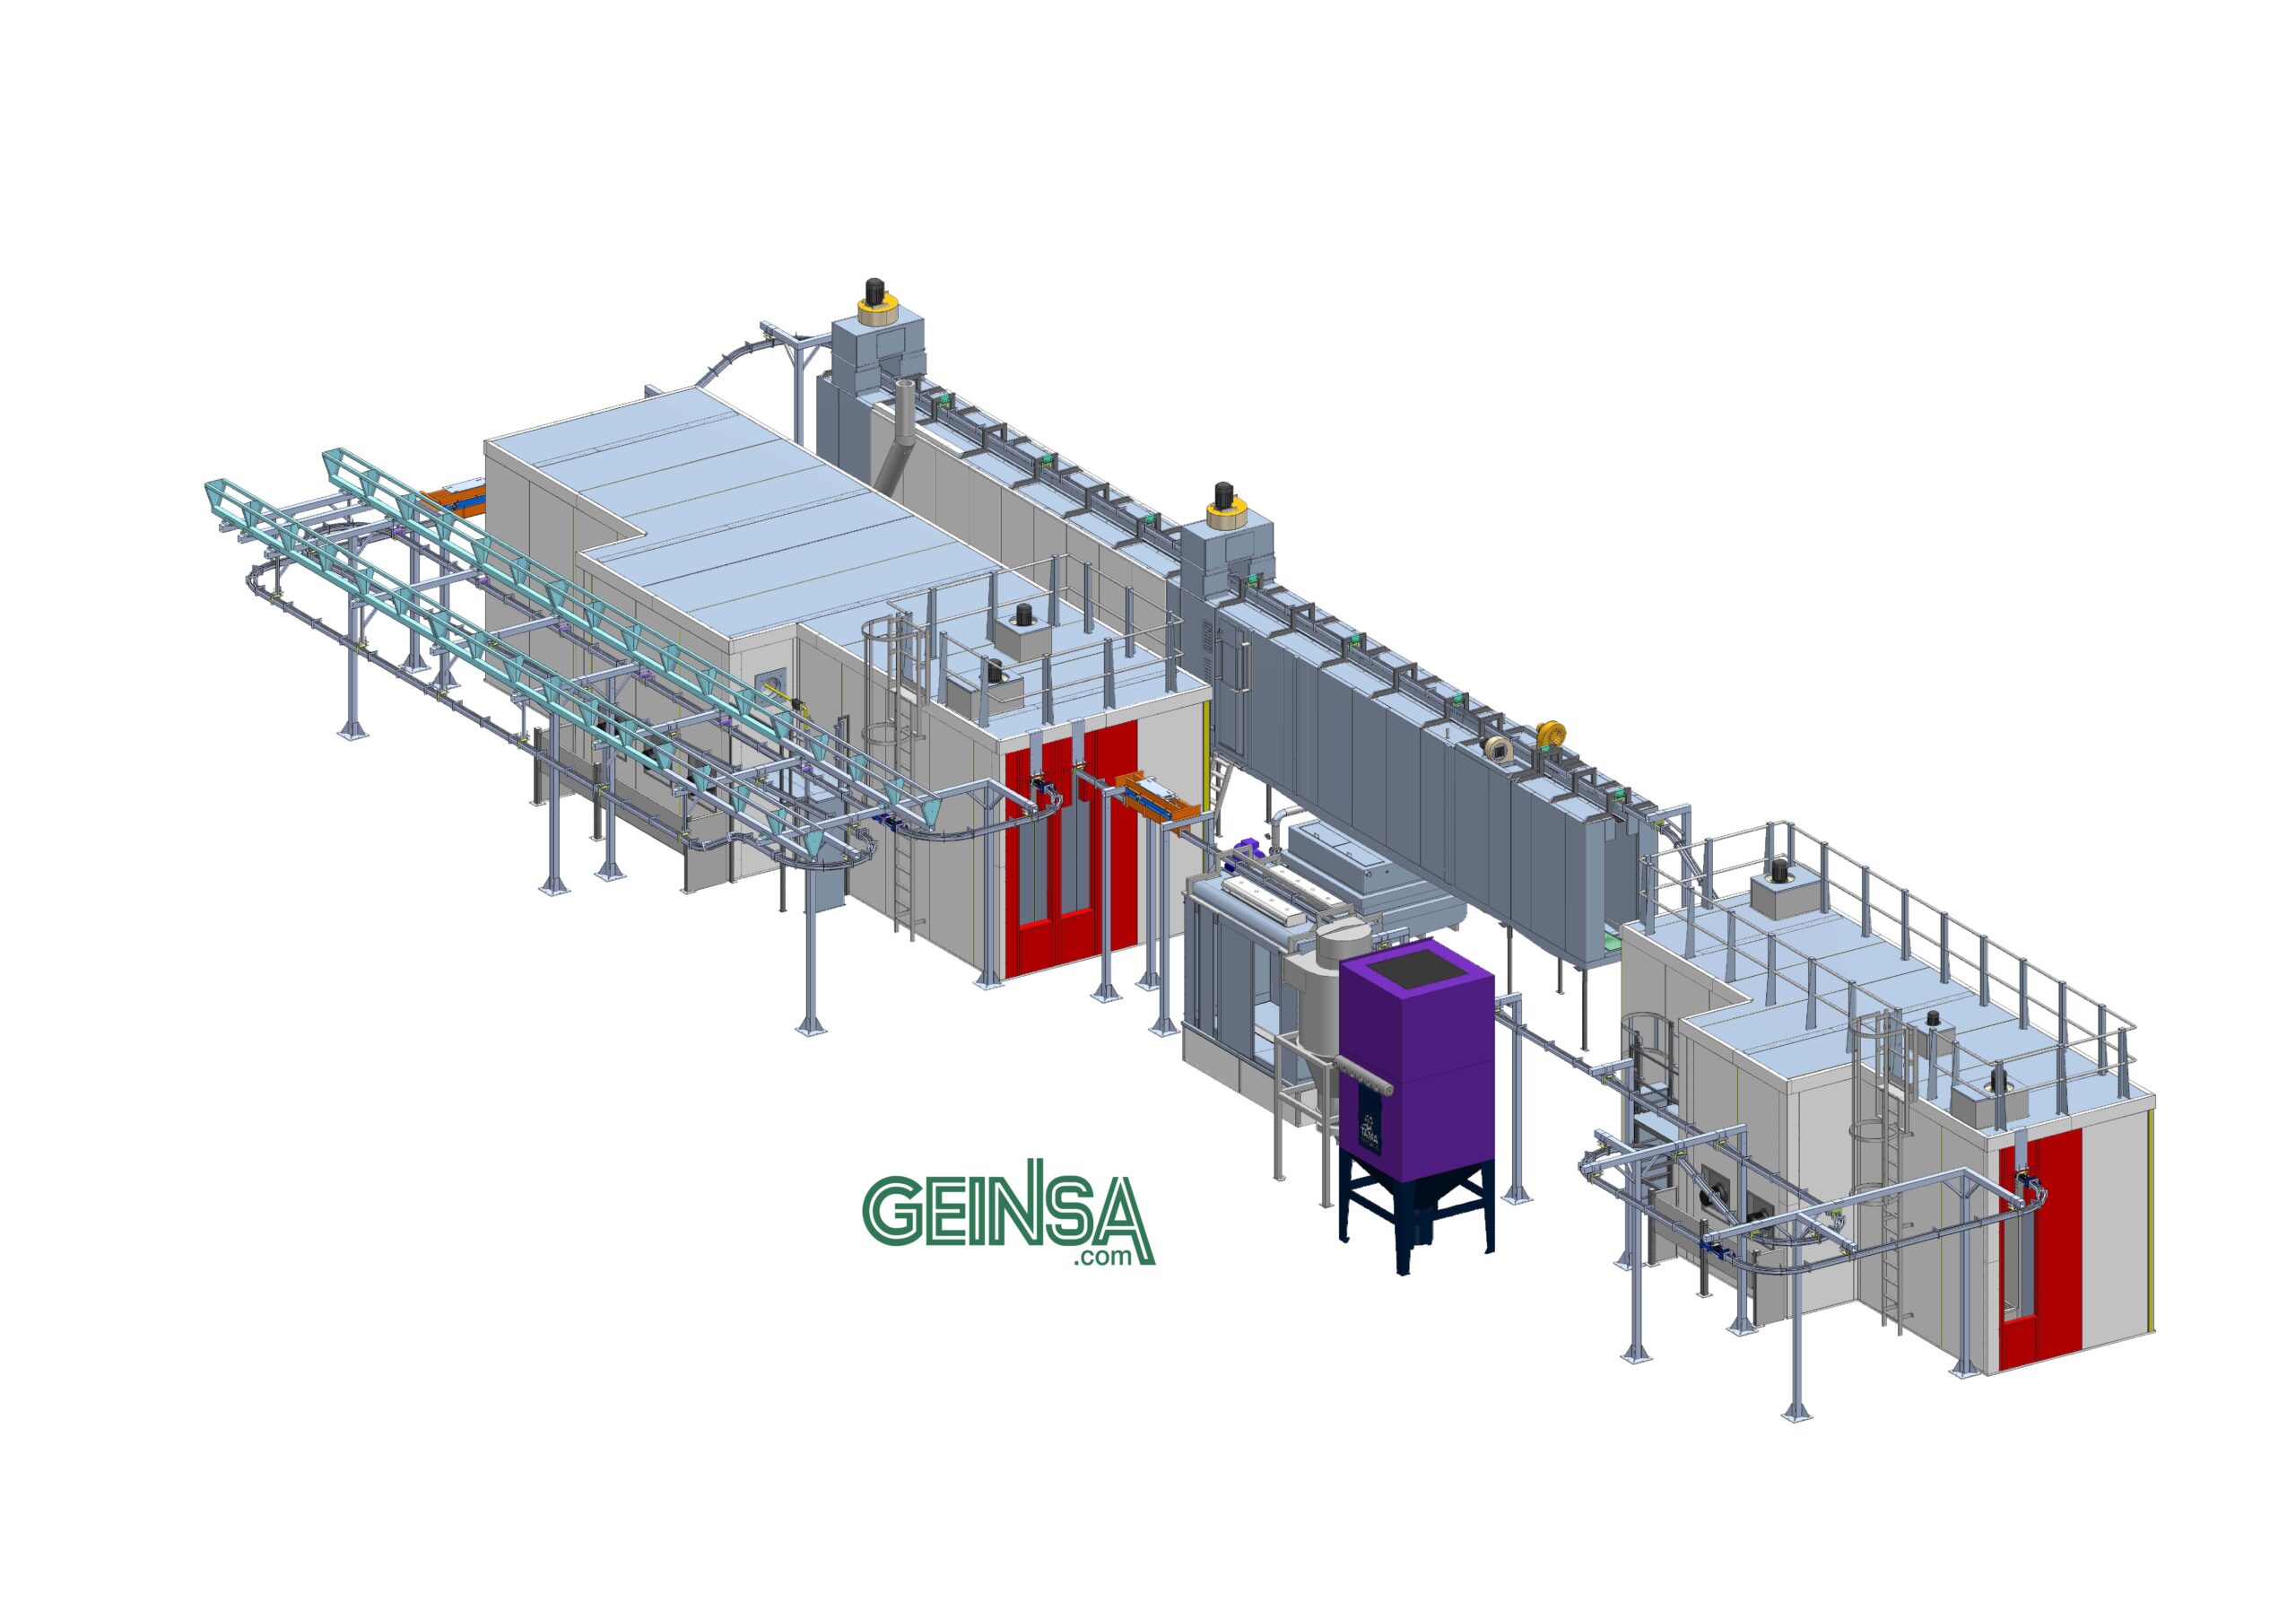
Las piezas son desplazadas por el transportador aéreo e introducidas en el túnel de tratamiento que utiliza sistema de cascada inversa para optimizar el consumo de agua y productos químicos. La última rampa se alimenta con agua osmotizada con el fin de garantizar la máxima calidad de acabado.
Una vez finalizado el proceso de tratamiento, la pieza entra en el horno de secado de humedad y tras un espacio de enfriamiento, queda preparada para la posterior aplicación de pintura en polvo con cabina y equipos de Nordson. La última fase de la línea es el polimerizado en horno a 200ºC. La instalación GEINSA incluye sistema de teleasistencia para una comunicación fiable en tiempo real entre la línea de pintura y el departamento de teleasistencia de GEINSA.
+ más
GEINSA suministra a Haizea Wind una segunda cabina para torres eólicas off shore
Haizea Wind Group, fabricante de torres eólicas y cimentaciones offshore, precisaba una segunda cabina de grandes dimensiones para el proceso de pintado de las torres eólicas que forman parte de los generadores eólicos de su fabricación.
Haizea Wind confió en GEINSA para el diseño, fabricación y montaje de esta cabina, entre otras razones, por su dilatada experiencia en este sector.
Dadas las dimensiones de la torre, la estructura de la cabina resulta equivalente a un edificio de 3-4 pisos, lo que requirió de un diseño estructural muy exigente, realizado gracias a la experiencia y conocimiento de todo el departamento técnico de GEINSA.
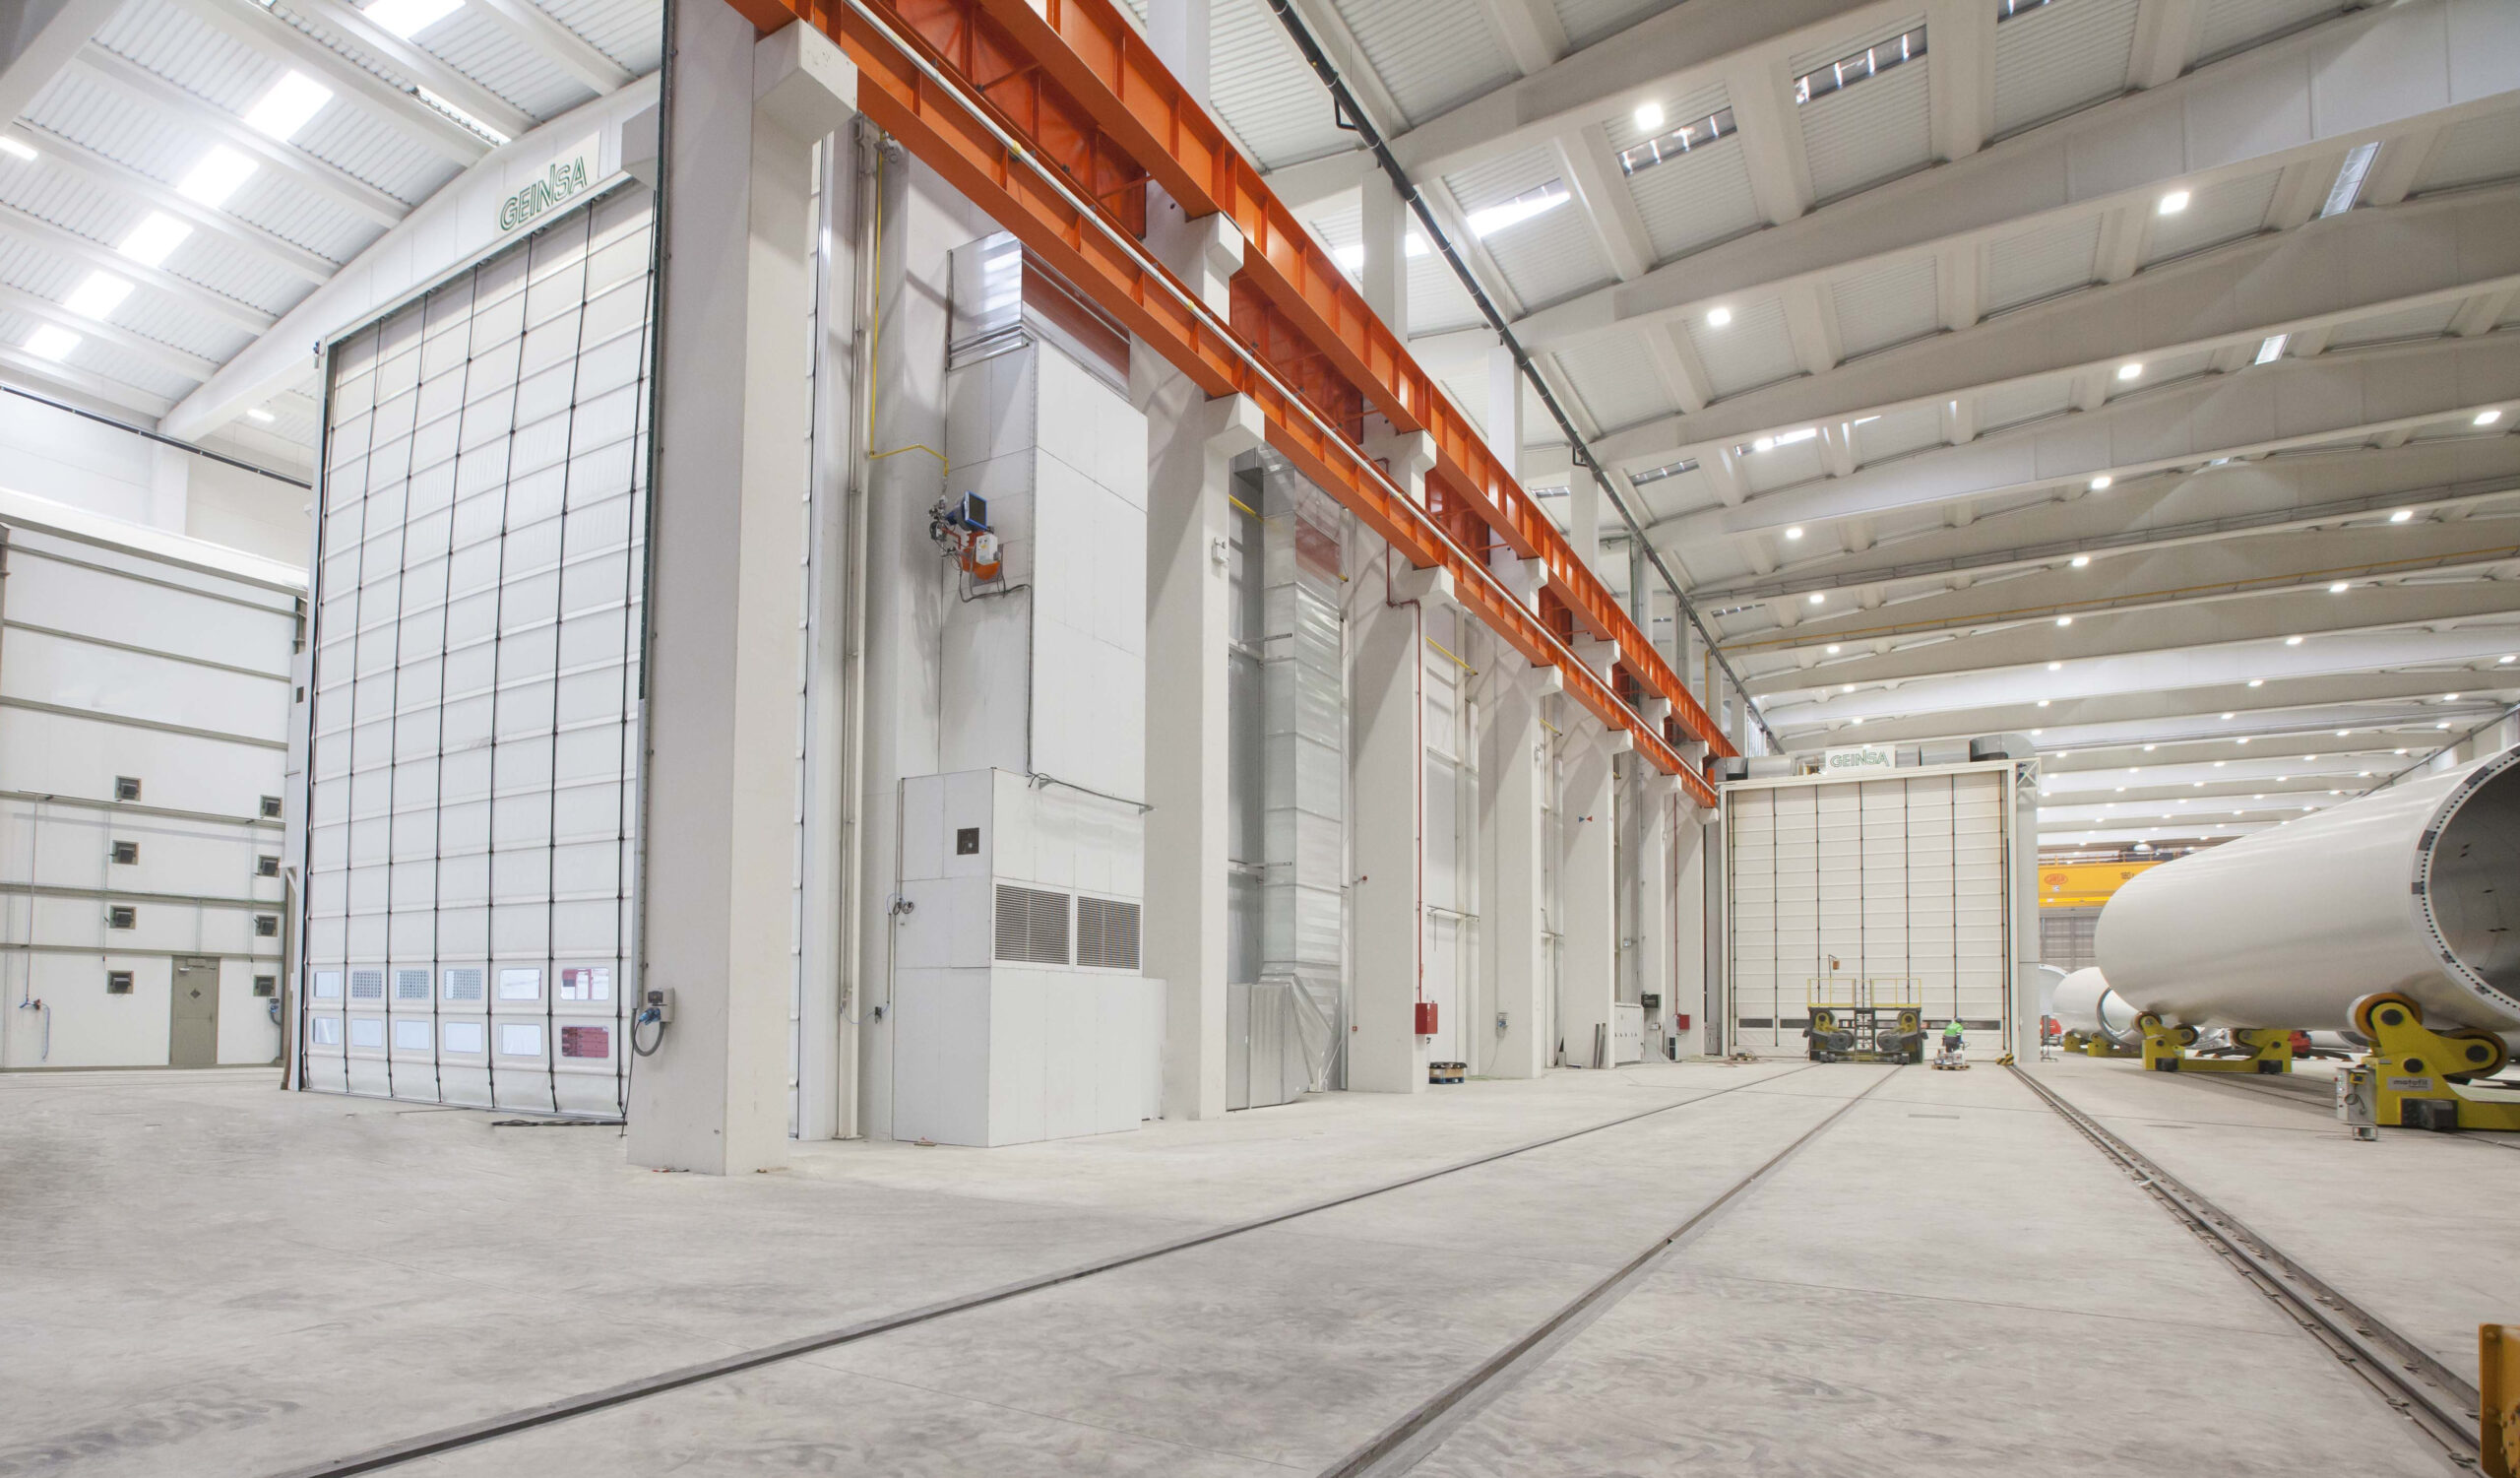
La cabina se diseñó con un equipo de ventiladores de extracción y otro de impulsión cuya función es extraer el aire en fase de pintado y recircularlo en la fase de secado. La cabina consta de un grupo térmico de calentamiento por medio de quemador de llama directa también denominado vena de aire, en la que la temperatura se programa mediante termostatos reguladores de mando y seguridad, comandados desde el cuadro general de mandos.
Para garantizar la filtración de aire, la cabina está equipada con filtros de techo para el lanzamiento de aire, mantas ignifugas y autoextinguibles; sistemas de retención de pigmentos por medio de filtraje seco; y, filtros de Paint Stop en la zona de aspiración de los ventiladores.
El acceso de piezas al interior de la cabina dispone de puertas rápidas plegables, “Instant Pass”, una puerta para entrada y otra para salida de la torre eólica y 8 puertas acristaladas para acceso de personal.
La iluminación con tecnología led, está realizada mediante una distribución de pantallas de luz en sentido longitudinal en la parte superior y en sentido vertical, en el lateral de la cabina. De esta forma se consigue una iluminación uniforme, repartida y completa para un perfecto proceso de pintado.
La cabina está equipada con sistema contra incendios, armarios eléctricos con sinópticos generales, PLC también denominado autómata y pantalla táctil que facilita considerablemente la gestión de la cabina y la verificación de su buen funcionamiento.
+ más